Nov 18, 2025
Dans un moule à canal froid standard, la douille d'injection est simplement un canal qui transfère le plastique fondu de la buse de la machine vers les cavités du moule. Le plastique dans ce canal refroidit et se solidifie, créant un déchet (la carotte) qui doit être séparé et recyclé.
Une douille d'injection chauffée change fondamentalement cela. Son but est de maintenir le plastique à l'état fondu dans toute la douille, de la buse de la machine jusqu'à la porte de la pièce. Cela élimine la carotte de coulée froide, ce qui entraîne :
Zéro déchet : aucune grappe à couper, manipuler ou rebroyer.
Économies de matière : 100 % de la matière injectée entre dans la pièce.
Temps de cycle plus rapides : le moule n'a pas besoin d'attendre que la carotte se solidifie, ce qui permet une éjection plus rapide.
Transfert de pression amélioré : sans carotte solide pour bloquer le débit, la pression d'injection est plus directement transférée à la cavité, ce qui peut améliorer la qualité de la pièce.

Voici une description étape par étape-par-de la façon dont le chauffage est utilisé dans le système de bagues d'injection :
Les bagues d'injection chauffées utilisent généralement l'un des deux types de chauffage, intégrés directement dans le corps de la bague :
Cartouches chauffantes : Il s'agit de cartouches chauffantes cylindriques enfoncées dans des trous percés avec précision entourant le canal de fusion à l'intérieur de la bague. Ils sont très courants et efficaces pour cette application.
Bobines chauffantes (ou bandes chauffantes) : Dans certaines conceptions, un fil de résistance enroulé est intégré dans une gaine en céramique ou en métal et enroulé autour du corps extérieur de la bague, souvent protégé par une coque extérieure.
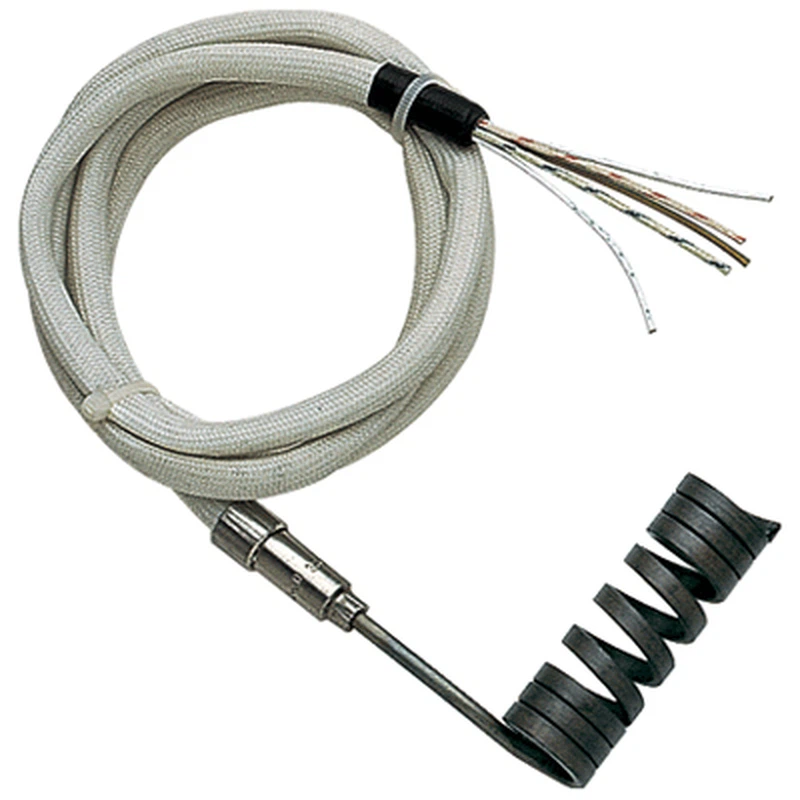
Étape 1 : Chauffage : Avant le début du cycle d'injection, le chauffage est mis sous tension et amène l'ensemble de la bague d'injection à une température définie. Cette température est soigneusement contrôlée, généralement légèrement supérieure au point de fusion du plastique spécifique utilisé.
Étape 2 : Formation du canal de fusion : Le canal central traversant la bague, qui est en contact direct avec le réchauffeur, devient un « canal de fusion » fondu en permanence.
Étape 3 : Injection : Lorsque la machine de moulage par injection projette du plastique fondu dans la bague, celui-ci ne commence pas à refroidir. Il reste chaud et fluide lors de son passage dans ce canal chauffé.
Étape 4 : Livraison à la porte : Le plastique fondu est livré directement à la porte (le point d'entrée dans la cavité de la pièce). La bague est conçue pour avoir un contrôle précis de la température au niveau de cette zone critique afin de garantir une rupture nette lorsque la pièce refroidit et est éjectée.
Étape 5 : Isolation thermique : Un aspect essentiel de la conception est l’isolation thermique. La surface extérieure de la carotte d'injection chauffée est souvent conçue avec des entrefers ou utilise des matériaux moins conducteurs (comme le titane) là où elle touche le reste du moule froid. Cela empêche la chaleur de « s'échapper » et de surchauffer les plaques de moule, ce qui entraînerait des problèmes de temps de cycle et des défauts de pièces.

Un thermocouple est inséré dans un petit trou de la douille d'injection, très proche du canal de fusion ou de la porte. Ce thermocouple lit en permanence la température et envoie un retour à un contrôleur de température. Le contrôleur ajuste ensuite la puissance du chauffage pour maintenir une température parfaitement constante, ce qui est essentiel pour produire des pièces cohérentes et de haute qualité.
Une paire de: Comment les radiateurs PI de JAYE résolvent la buée sur les objectifs des marques d'appareils photo comme Sony et Canon ?